Результат шлифования зависит не от единственной характеристики круга, а от согласованности геометрии, абразива и режимов. Как подобрать круг прямого профиля под конкретную операцию, чтобы получить нужную точность и качество поверхности? Ответ начинается с анализа условий обработки.
Геометрия и посадка
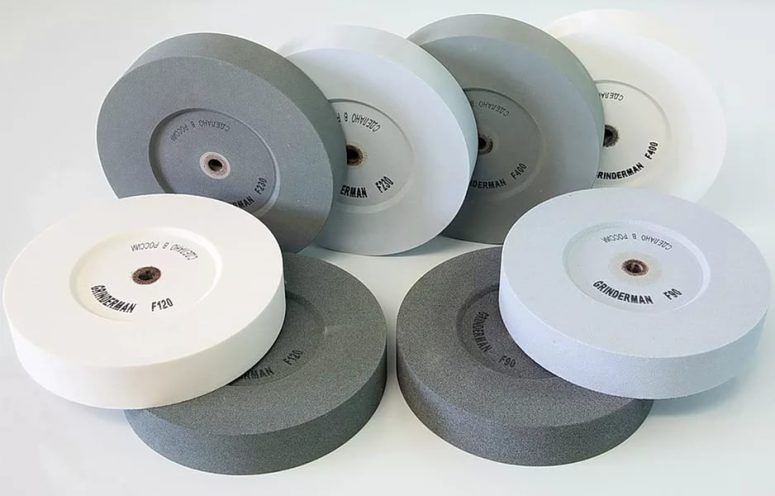
Круг прямого профиля отличается простой формой рабочей части, а его габариты подбирают с учетом характеристик станка, оснастки и зоны контакта с деталью. Ключевые геометрические параметры определяют специфику применения:
- Наружный диаметр — задает рабочую скорость инструмента и его ресурс.
- Толщина — влияет на жесткость и определяет ширину зоны обработки за один проход.
- Посадочное отверстие — вместе с качеством балансировки отвечает за точность вращения и отсутствие биений.
Когда геометрия и посадка определены, остается купить шлифовальные круги нужного профиля. Однако выбор этим не заканчивается: характеристика абразива влияет на результат не меньше. Ошибка в размерах или посадке меняет условия обработки даже при удачно выбранном зерне.
Абразив, связка и структура
Эффективность съема материала и способность инструмента сохранять форму зависят от комплексной характеристики абразива. Ее оценивают применительно к конкретной технологической операции, учитывая следующие взаимосвязанные факторы:
- Тип абразивного материала — определяет химическую и физическую совместимость круга с обрабатываемой заготовкой.
- Зернистость — обеспечивает баланс между производительностью съема и требуемой шероховатостью поверхности.
- Твердость — отражает способность связки удерживать зерно под воздействием нагрузок.
- Структура и тип связки — отвечают за эффективный отвод стружки и температурный режим в зоне резания.
Слишком твердый круг засаливается и нагревает зону резания, слишком мягкий быстрее теряет форму. Практический вывод: параметры абразива согласуют между собой и с материалом заготовки.
Режимы и подготовка
Чтобы шлифовальный круг эффективно справлялся с задачей, необходимо грамотно настроить станок. Режимы обработки подбирают индивидуально — с учетом конкретной операции, характеристик материала и нужного уровня качества поверхности. Вот ключевые параметры, от которых зависит результат:
- Скорость и подача — определяют нагрузку на абразивное зерно и напрямую влияют на производительность и износ инструмента.
- Глубина за проход — задает интенсивность съема материала: от нее зависят тепловыделение в зоне резания и итоговая точность обработки.
- Охлаждение — помогает поддерживать стабильную температуру в рабочей зоне и предотвращает перегрев заготовки и круга.
- Правка и балансировка — обеспечивают геометрическую точность инструмента: правка восстанавливает режущую способность и форму круга, а балансировка минимизирует вибрации и повышает качество обработки.
Перед работой проверяют посадку и балансировку, правят круг и настраивают охлаждение. Если поверхность ухудшается, анализируют режимы и подготовку, а не меняют элемент без причины.