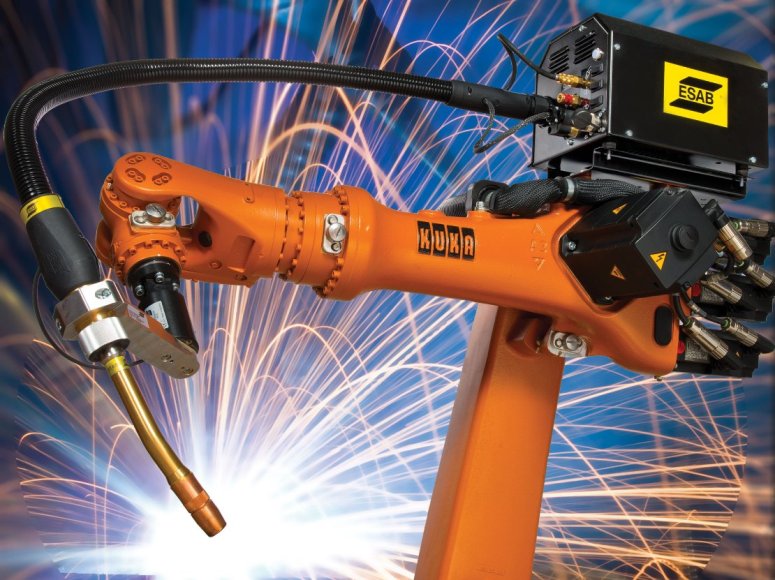
Роботизированная сварка – это технология, при которой сварочный процесс выполняется промышленным роботом по заданной программе с минимальным участием оператора. Такой подход востребован в серийном и массовом производстве, где важны повторяемость, стабильное качество шва и высокая скорость выполнения операций.
Внедрение роботизированных комплексов меняет требования к подготовке производства: особое внимание уделяется оснастке, качеству сборки деталей, выбору режимов и организации контроля. Чтобы система работала предсказуемо, необходимо соблюдать правила программирования, техники безопасности и регламенты обслуживания оборудования. Соответствующие услуги можно получить на pulsonic-rus.ru.
Достоинства роботизированной сварки
Стабильность и повторяемость качества достигаются за счет точного позиционирования горелки, одинаковой траектории и поддержания заданных параметров. Робот не устает и не снижает темп, поэтому вероятность случайных отклонений заметно уменьшается.
Рост производительности обеспечивается высокой скоростью перемещений, возможностью работы в несколько смен и сокращением времени на переналадку при хорошо организованной программе производства. На длинных сериях это дает значимый экономический эффект.
Снижение влияния человеческого фактора выражается в уменьшении количества дефектов, связанных с различиями в навыках сварщиков, а также в повышении безопасности: оператор находится вне зоны непосредственного воздействия дуги, брызг и дымов.
Экономия материалов возможна благодаря точному поддержанию режимов, контролю вылета проволоки и стабильной скорости подачи, что снижает перерасход присадки и уменьшает объем переделок.
Где технология особенно эффективна
- серийные изделия со стабильной геометрией и повторяемой сборкой;
- узлы с большим количеством одинаковых швов;
- проекты, где важна трассируемость параметров и документирование режимов;
- работы в сложных условиях, где требуется минимизировать присутствие персонала у источника опасности.
Где роботизация даёт наибольший выигрыш по качеству шва и повторяемости
Наибольший прирост качества шва при роботизированной сварке достигается там, где решающую роль играют стабильность режимов, одинаковая траектория и неизменная геометрия подачи: робот воспроизводит движение и параметры дуги без «человеческого фактора» и колебаний утомляемости.
Максимальный эффект проявляется на серийных и повторяющихся операциях, при длинных непрерывных швах, а также в узлах, где допуски минимальны и требуется строгое соблюдение тепловложения, скорости, угла горелки и вылета электрода/проволоки.
Типовые ситуации, где выигрыш заметнее всего
- Серийное производство с высокой повторяемостью деталей – одинаковая оснастка и геометрия дают роботу возможность годами держать один и тот же «эталонный» шов с минимальным разбросом.
- Длинные протяжённые швы – робот стабильно выдерживает скорость и положение горелки, снижая риск непровара, подрезов и неравномерного валика по всей длине.
- Многошовные узлы и «пакеты» операций – при фиксированной последовательности проходов робот лучше контролирует тепловложение по шагам, уменьшая коробление и разброс геометрии.
- Тонколистовые изделия – точный контроль скорости, импульсных режимов и колебаний горелки помогает минимизировать прожоги и деформации, улучшая внешний вид лицевого шва.
- Швы с повышенными требованиями к внешнему виду – ровный валик, повторяемая ширина и шаг, стабильные переходы в начале/конце шва при корректно настроенных подводах и отводах.
- Сварка в труднодоступных зонах при правильной компоновке оснастки – робот удерживает угол и позиционирование там, где оператору сложно сохранять одинаковую механику движения.
- Процессы, чувствительные к отклонениям параметров (например, высокопроизводительные режимы MIG/MAG, импульсные режимы, повторяемые прихватки и короткие швы) – робот уменьшает разброс по току/напряжению, скорости подачи и перемещению.
- Качество шва растёт прежде всего за счёт стабильности траектории, скорости и тепловложения, а также повторяемого старта/финиша.
- Повторяемость максимальна на серийных изделиях при фиксированной оснастке, одинаковых зазорах и контролируемой подготовке кромок.
- Предел эффекта задают не робот и не источник питания, а качество сборки, допуски, чистота поверхности, подача проволоки/защитного газа и дисциплина техпроцесса.
Итог: роботизация даёт наибольший выигрыш по качеству шва и повторяемости в задачах, где требуется многократное воспроизведение одинаковой сварочной операции с минимальным разбросом параметров и движения, особенно на длинных швах, тонколистовых изделиях и серийных узлах с жёстко заданной геометрией.
Чем лучше стандартизированы подготовка деталей, оснастка и режимы, тем ближе результат к «одинаковому шву каждый раз» и тем ниже доля переделок и разброс в контроле качества.